Erros comuns de secagem de plástico que causam defeitos na moldagem por injeção
Autor:editor do site Publicar Time: 2026-10-05 Origem:alimentado
A secagem inadequada do plástico é uma das causas comuns de defeitos na moldagem por injeção. Muitos problemas de produção podem ser atribuídos a métodos de secagem incorretos, secagem insuficiente ou escolha do secador de plástico errado para o material.
Aqui estão vários erros comuns que os fabricantes devem evitar.
× Uso de secadores de ar quente para plásticos higroscópicos
Plásticos de engenharia como PA, PC e PET são altamente higroscópicos e podem absorver a umidade do ar circundante.
Um secador de ar quente padrão pode não remover efetivamente a umidade do interior do material. Durante a moldagem por injeção, a umidade residual pode causar hidrólise, bolhas, listras prateadas e outros defeitos de moldagem.
Para materiais sensíveis à umidade, um secador desumidificador é recomendado porque utiliza ar seco com ponto de orvalho controlado para obter uma secagem mais eficaz do material.
× Tempo de secagem insuficiente
Se o tempo de secagem do plástico for muito curto, poderá permanecer umidade no interior do material. Isso pode resultar em defeitos superficiais, processamento instável e qualidade inconsistente do produto.
Os parâmetros de secagem devem ser ajustados de acordo com o tipo de material, teor de umidade inicial, temperatura de secagem e condições de processamento exigidas.
× Temperatura de secagem incorreta
A temperatura correta de secagem do plástico é essencial para um processamento estável.
Se a temperatura for muito alta, o material pode degradar, descolorir ou até queimar. Se for muito baixo, a umidade pode não ser removida de forma eficaz.
Os fabricantes devem sempre seguir a temperatura e o tempo de secagem recomendados para cada resina.
× Más condições de armazenamento de materiais
Mesmo o plástico devidamente seco pode absorver novamente a umidade se for armazenado em um ambiente úmido.
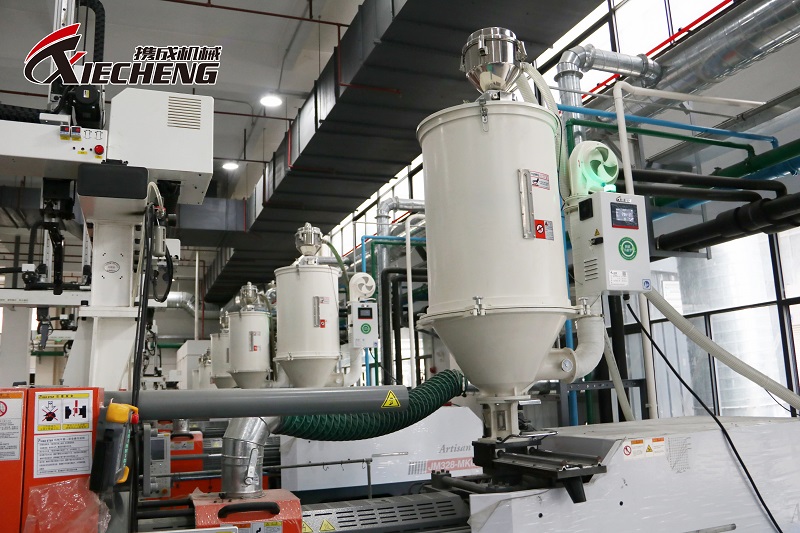
Para materiais higroscópicos, é essencial manter o material em um ambiente seco e minimizar a exposição ao ar ambiente. Um bem isolado tremonha de secagemtambém pode ajudar a manter a temperatura do material e as condições de secagem antes do processamento.
× Supondo que “o novo material não precisa ser seco”
Material novo não significa necessariamente material seco.
Os plásticos higroscópicos podem absorver umidade assim que forem expostos ao ar ambiente após a abertura da embalagem original. Materiais como o PA66 podem absorver quantidades significativas de umidade em ambientes com alta umidade.
Portanto, os materiais sensíveis à umidade devem ser secos de acordo com sua condição real, em vez de simplesmente serem classificados como “novos” ou “usados”.
× Ignorando o ponto de orvalho
Ponto de orvalho é um parâmetro crítico na desumidificação da secagem de plástico.
Um secador de ar quente convencional pega o ar ambiente, aquece-o e utiliza-o para secar o material. Em condições húmidas, especialmente durante a estação chuvosa, o ar pode conter uma grande quantidade de humidade. Aquecer o ar não remove essa umidade.
Um secador desumidificador primeiro remove a umidade do ar de secagem, permitindo que o material seja seco com ar com baixo ponto de orvalho. Para muitos plásticos de engenharia, um ponto de orvalho de -30°C a -40°C ou inferior fornece as condições de ar seco necessárias para uma secagem eficaz.
× Deixar material seco exposto ao ar
A secagem não é o fim do processo.
Materiais como PC e PA66 podem reabsorver rapidamente a umidade após a secagem. Se o plástico seco for deixado exposto ao ar ambiente durante muito tempo, o seu teor de humidade pode aumentar novamente, reduzindo a eficácia do processo de secagem.
Para materiais sensíveis à umidade, o material seco deve ser processado imediatamente ou mantido em ambiente controlado com ar seco.
Escolha a solução certa para secagem de plástico
Selecionando o certo equipamento de secagem de plástico é essencial para moldagem por injeção estável, especialmente no processamento de plásticos de engenharia higroscópicos.
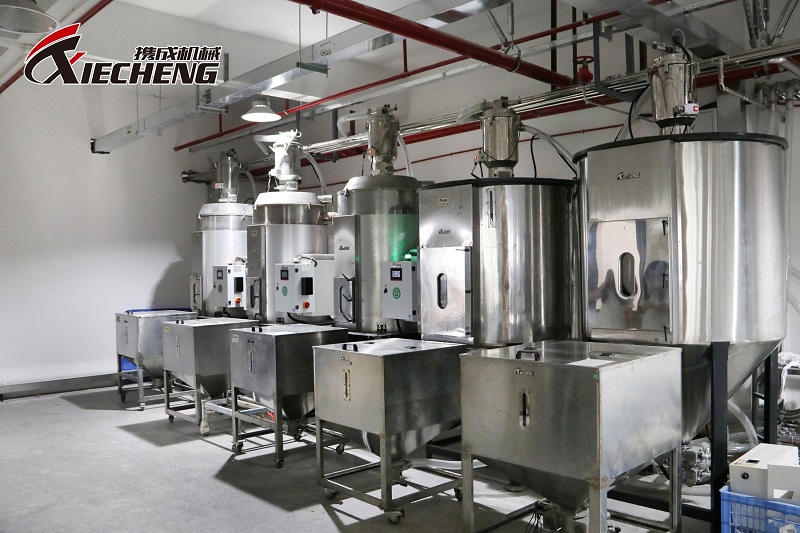
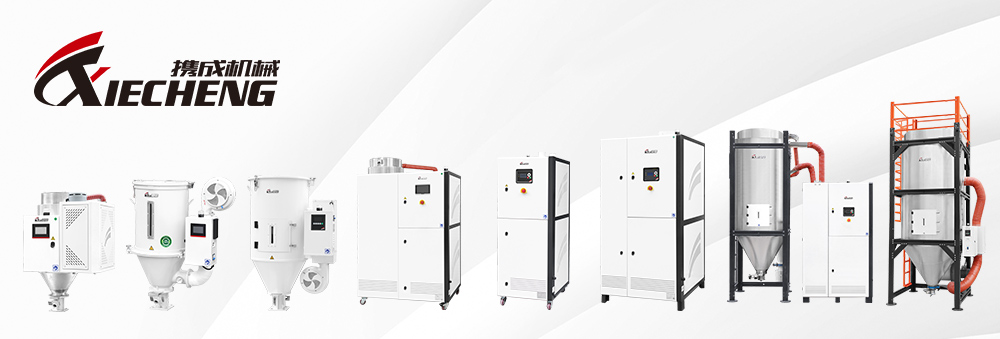
Com vasta experiência em equipamentos de processamento de plástico, XIECHENG fornece soluções de secagem personalizadas, incluindo secadores de tremonha, secadores de tremonha de estilo europeu e secadores desumidificadores. Essas soluções ajudam os fabricantes a obter desempenho de secagem estável, reduzir defeitos de moldagem por injeção relacionados à umidade e melhorar a qualidade geral do produto.
Em 1º de julho de 2021, este é o grande dia do nosso grande Partido Comunista Chinês para construir o 100º aniversário da festa, todo o país celebra, feliz! Apenas neste extraordinário dia, Jiangmen City trouxe a Machinery Co., Ltd. Também recebeu o mais importante momento do marco no processo de desenvolvimento - trançado em equipamentos inteligentes mecânicos Jiangmen Industry Base Grand Ground Foundation, todos os adultos com essas maneiras especiais de dar aos nossos grandes chineses Partido Comunista dos últimos 100 anos, cantar elogios para a festa!
Estréia! A marca Xiecheng Machinery fez sua estreia na tela da Nasdaq na Times Square, em Nova York. com força total! Na \"encruzilhada do mundo \" Times Square em Nova York, ajude a abrir a marca ...
Dez anos de grandes saltos na primavera e no outono, e nos esforçamos para compor capítulos gloriosos dia e noite! Jiangmen Xiecheng Machinery Co., Ltd. \"De mãos dadas por dez anos para alcançar o futuro \" O dia de inauguração da empresa e a celebração do décimo aniversário foram um sucesso total.